 犀牛鸟智造
智能制造第 0 步。在很多制造企业的经营会议或者项目复盘中,都会出现同一句话:
“因为 BOM 不准。”
BOM 不准已经成了万能借口:项目进度超期,MRP 计算出现偏差,采购计划失真,生产现场频繁缺料和错料。整个运营系统的连锁反应都可以推到 BOM 头上。
奇怪的是,关于 EBOM 和 MBOM 的理论研究其实已经非常充分。无论是教材还是系统培训,都会详细介绍 BOM 树的结构。但是深入企业一线就会发现,BOM 问题几乎是所有企业的痛点。
是不够努力吗?不是。我认为现在缺的不是 BOM 理论,真正缺的是一套可落地的 BOM 从 0 到 1 构建方法。
BOM 不准的三大根因
- 产品结构分解不合理,模块边界不清晰
- BOM 层级过深,系统性能和管理效率双双下降
- 缺乏统一的配置约束,无法应对高度定制化产品的业务需求
今天分享根据我之前在高铁项目及汽车行业的经验,整理出来的三个搭建 BOM 的思维方式,希望对各位企业管理人员,特别是研发工艺人员在策划 E/MBOM 结构时有所参考。
一、高铁的模块化设计:解决复杂产品如何拆分
模块化设计(Modular Design)是构建合理 BOM 的基础,其核心思路是按功能将产品拆分为相对独立的模块,每个模块作为一个可独立管理、可局部替换的单元。
以高铁车体为例,简单讲车体由车顶、一位/二位侧墙、底架(含端底架)等大部件焊接而成,侧墙之下又包含车门等子部件,车门下又包含门柱、门板等子部件,逐层展开直至最底层冲压件,零部件数量可达数万之多。
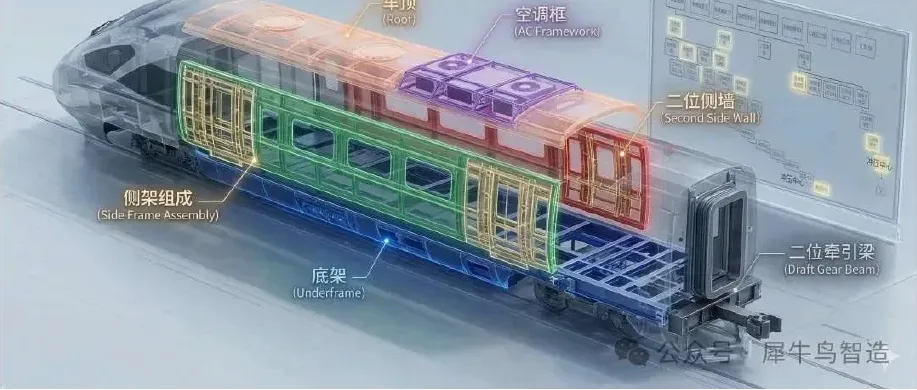
为了简化管理并适应多车型生产,研发和工艺人员通常会针对上述功能模块定义虚拟件作为其载体:
- 虚拟件将子件归拢其下,形成一个整体结构单元
- 当某个模块需要变更时,只需替换对应虚拟件下的物料,操作逻辑清晰
- 生产计划也可以针对每个模块生成独立的生产订单,便于车间在各焊接生产线上有序开展制造工作
模块化设计解决了“如何拆分产品”的问题,是后续所有优化的前提。
二、汽车 BOM 的扁平化设计:解决复杂产品层级过深的问题
模块化设计引入虚拟件之后,随之带来一个新问题——层级过深。高铁车体本身结构已足够复杂,叠加虚拟件层级之后,整体 BOM 轻易达到十余层。直接后果是:
- ERP(如 SAP)在运行 MRP 展算时间过长
- 变更确认影响范围时非常困难
- 财务成本归集时效率过低
汽车行业在长期实践中形成了一套应对方法:扁平化 BOM 结构。
仍以高铁车体为例,汽车行业的做法是将车门上移,与侧墙组成置于同一层级,从而大幅压缩 BOM 深度。层级关系消失后,为了表达零件位置,汽车行业引入了功能区域码和位置码,直接标识零件在整车中的安装位置,替代了原本依靠层级关系传递的位置信息。
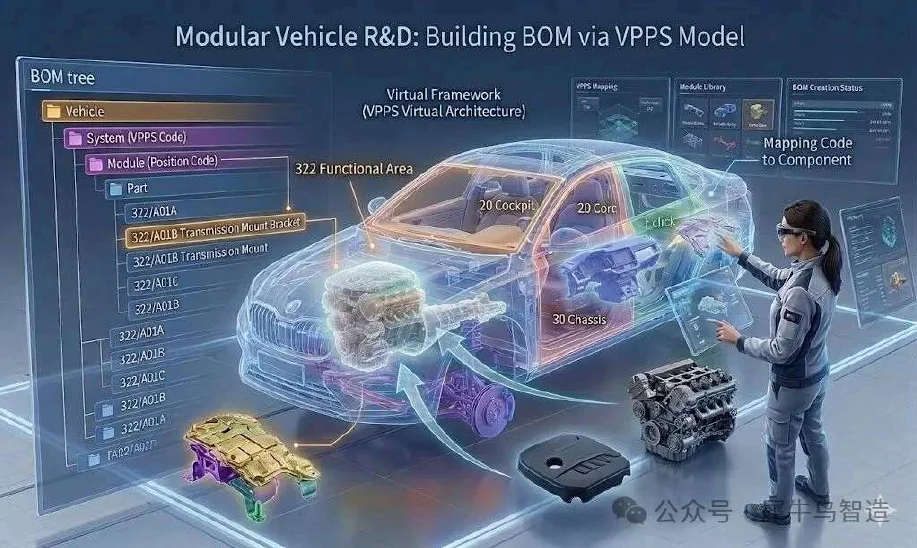
通用汽车在模块化 BOM 基础上结合位置码,实现了扁平化 BOM,将整车 BOM 层级大幅压缩,系统性能和管理效率均得到显著提升。
理论只是理想状态,不拘泥于理论而高效地解决实际问题更重要。
三、汽车 BOM 的模板化设计(型谱/配置管理):解决 BOM 复杂度问题
如果企业的产品比较单一,变化较少,应用模块化设计和扁平化结构原则,即可搭建一套 BOM 结构支持业务。
但目前大部分行业的产品复杂度都非常高,如汽车分平台、车型、车系,现在各个新能源车企允许客户对颜色、轮胎、内饰件做各种定制。这就对 BOM 提出了更高的要求。
3.1 汽车行业解决方案:VPPS
A. 型谱管理。车厂首先根据汽车的平台、车型、车系,来定义今后企业会生产多少种汽车。例如小米汽车的 SU7 和 YU7 是不同的车型,但它们都是基于 Modena 平台开发,而 SU7 下面又有 SU7、SU7 Pro、SU7 Max、SU7 Ultra 等车系。
B. 配置管理(VPPS)。国内车企大多借鉴了通用汽车的 VPPS 概念。整车厂会在平台/车型/车系层面预先建立一套 VPPS(Vehicle Product Planning Structure),也称 Generic BOM 或 150% BOM。
VPPS 并不是某辆具体车型的 BOM,而是这个产品族理论上所有可能配置的最大集合,包含:
- 汽车十大系统(动力、底盘、内饰、车身等)
- 57 种子系统
- 240 多种模块
- 所有选配组合及模块之间的约束规则(例如,配备全景天窗则必须包含对应的顶盖加强件)
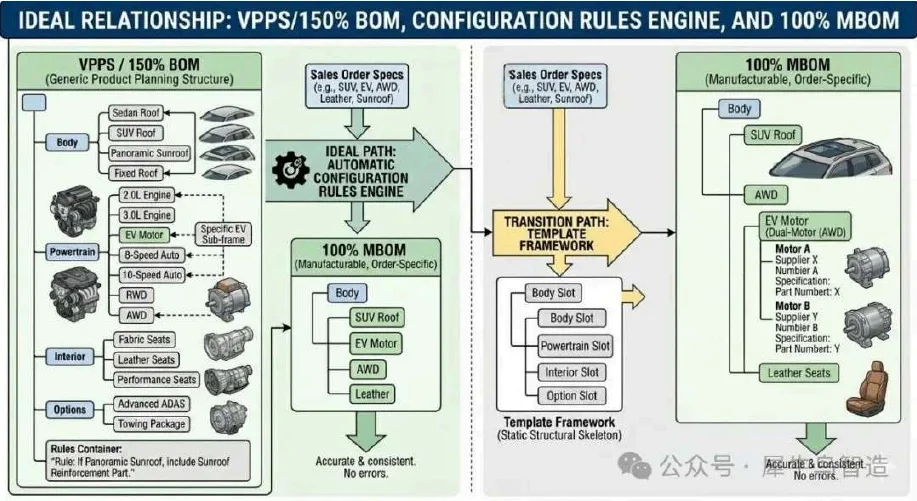
C. 配置规则引擎。基于 VPPS,系统通过配置规则引擎(比如 SAP 中 Variant Configuration 模块所处理的逻辑),根据具体销售订单的选配信息,自动抽取出一套精确的 100% MBOM。在这个机制下,漏配和多配的问题从根本上被系统规则消灭,而不再依赖人工判断。
3.2 现实方案:模板框架作为过渡替代
上述方案的前提是企业具备完整的配置规则引擎能力。国内绝大多数企业尚不具备这一系统能力。一种务实的过渡做法是:预先搭建一套标准模板框架,定义好各模块的位置、层级和必填项,工艺师在此框架内填充具体物料,而非从空白开始自由配置。
| 对比项 | 型谱管理/配置管理/规则引擎 | BOM 模板框架 |
|---|---|---|
| 保证机制 | 系统强制 | 流程约束 |
| 漏配风险 | 从机制上消除 | 降低但无法根除 |
| 实施门槛 | 高,依赖配置管理系统能力 | 低,可在现有系统内推行 |
| 适用场景 | 大批量、高配置复杂度产品 | 系统能力尚不完善的过渡阶段 |
对于有条件的大型企业,型谱管理和配置管理是值得投入的长期方向;对于暂时不具备条件的中小型企业,BOM 模板化是务实而且必要的选择,但需要有意识地规划向配置管理演进的路径。
四、高铁及大飞机的位置码在哪里?灵活运用业务规则解决 BOM 问题
有人说汽车行业发展一百多年,位置码体系相对成熟,我的行业没有这个概念啊。其实各个行业都有类似的概念,只不过没有标准化而已。
高铁引入位置码是具备前提条件的,铁路行业本身已有完整的位置编码标准——TB/T 3416《动车组编码标识系统》,其中第三部分《安装地点与位置的标识》明确规定了车辆各安装位置的标识规则,涵盖端、位、角等定义,是铁道类高校的基础课程内容。
然而现实是,国内高铁的 BOM 体系当年沿用了西门子的设计逻辑,并未充分利用这套标准,由此带来了前文提到的层级深、性能差等问题。
类似标准在大飞机领域同样存在。航空工业形成了一套非常成熟的空间位置编码体系:
- 机身站位(Fuselage Station):以机鼻为起点
- 左右结构划分:沿机身中心线(Centerline)
- 翼站位(Wing Station):机翼上的位置编码
工程人员只要看到这些位置编码,就能快速定位到飞机结构中的具体区域。
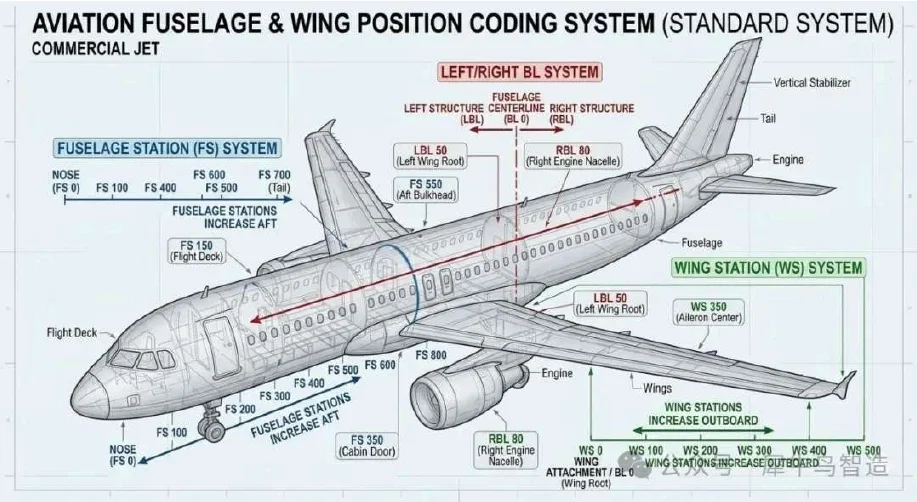
在复杂装备行业,结构 BOM 往往不仅是产品结构,同时也是空间结构的映射。许多情况下,企业中不同数据都有关联,可以充分借鉴,不要单一为了位置码而创建位置码。
五、不能只谈 BOM,忘了工艺路线?BOM 只是产品结构,无法独立解决供应链计划需求
按照模块化和扁平化策及 BOM 模板设计完成的 MBOM,实际上只表达了产品是由哪些零件构成的。MBOM 在进入生产计划之前,还需要与工艺路线完成关联,才能说明在哪里生产、需要多长时间、需要多少资源。
这里有一个在国内企业中非常普遍的问题:将工序概念直接嵌入 MBOM 结构。
许多企业在定义 MBOM 时,把生产工序作为 BOM 的一个层级来表达,试图让 BOM 直接反映制造过程。这种做法的问题在于:
- 生产工序会随车间布局、产线调整、试制阶段与量产阶段的切换而频繁变化
- 将工序固化在 MBOM 中,会使生产计划变得刚性
- 每次生产组织调整都需要同步修改 BOM,维护成本极高,且极易引发数据错误
正确的做法是保持 MBOM 与工艺路线的分离:MBOM 表达产品的制造构成,工艺路线表达制造过程的组织方式,两者在 ERP 中独立维护,通过生产订单关联,各司其职。
结语
在不少企业中,经常有人强调业务的特殊性、复杂性,无法做到标准化,难以参考上述方法。但客观来看,非标机械的复杂程度很难超过汽车和高铁,复杂度本身不应成为回避优化的理由。
构建复杂产品 E/MBOM,核心方法可归结为三点:
- 模块化——解决设计复用
- 扁平化——解决制造效率
- 模板化——解决配置复杂度
理解 BOM 的层级理论是基础,但实际工作中需要秉持理论、因地制宜地灵活运用。管理方法最终服务于业务目标:解决实际问题,降低管理成本,提高运营效率。
BOM 其实很难通过一篇文章讲清楚,不同企业在产品结构、生产方式和管理模式上差异很大,很多场景都需要结合具体业务设计。
本文首发于公众号“犀牛鸟智造”。